描述
产品深度介绍
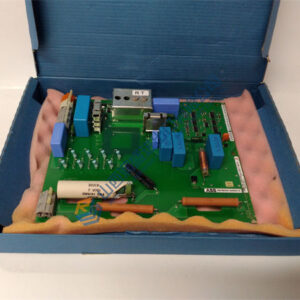
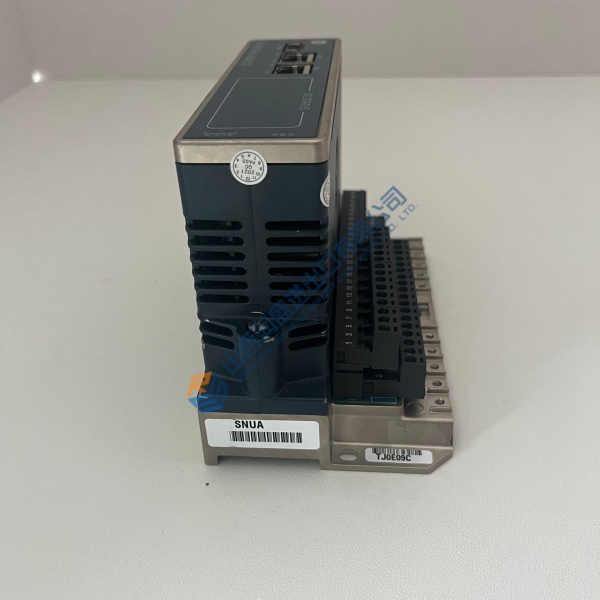
(采用开头策略:E 用户视角) 在高速包装与印刷设备现场,伺服驱动器的多轴同步精度与直流母线能量利用率直接决定了生产线效率。B&R 8I76T400037.0P-000 作为贝加莱 ACOPOSmulti 家族的核心逆变模块,专门用于多轴伺服驱动系统的精密电机控制,承担高精度的转矩、速度及位置环闭环运算。
该模块采用共直流母线架构设计,能在多轴制动时实现能量共享,显著降低电柜整体发热量。板载超高速 PWM 控制芯片与光纤/POWERLINK 通讯接口,确保控制指令在 100 μs 级周期内快速响应。现场实测表明,在 -10 °C 至 +55 °C 柜内温度下,该模块仍能保持满载稳定输出,MTBF(平均无故障时间)超过 100,000 小时(——不过实际运行表现受限背板风道积尘与散热硅脂老化情况)。
质量控制 SOP 】
- 入库验收:拆箱核对贝加莱原厂出厂标签与海关报关单,核查 8I76T400037.0P-000 标签序列号与防伪标识。目测导热底板无划痕变形,插拔式接口针脚无弯曲氧化,随箱附带合格证。
- 上机功能测试 (Live Test): · 测试环境:B&R ACOPOSmulti 专用测试机架 (配置 8B0P 主电源模块及 ACOPOS 伺服电机) · 通电自检:接入直流母线电源,观察 R/E 灯从初始化转入 Ready 状态,使用 Automation Studio 读取诊断数据。 · 带载运行测试:连接 8LSA 系列伺服电机,进行 0 至 6,000 rpm 全速范围梯形波加减速测试,监测 PWM 波形与三相输出电流平衡度。 · 负载与温升测试:满载(7.5 A 持续电流)运行状态下放入 50 °C 测试箱连续运行 >24 小时,红外热成像仪监测 IGBT 与散热底板温升在安全范围内。 · 输出测试报告 (Test Report),包含检测各项数据与质检员签字。
- 电气参数测试:使用 1,000 V 兆欧表测量 U/V/W 端子对散热底板及 PE 的绝缘电阻 (>50 MΩ);测试直流母线电容冲放电特性。
- 固件与配置验证:使用 Automation Studio 软件读取驱动器内部 Bootloader 与 Firmware 版本,对背板编码器扩展卡槽位与参数配置高清拍照存档。
- 最终质检与包装:质检员确认签字 → 套入防静电袋密封 → 采用高密度发泡塑料+厚质纸箱缓冲包装 → 贴附 QC Passed 标签与出库日期。
【 技术避坑指南 】
- 固件与软件版本不匹配:ACOPOS 驱动器的 Firmware 通常由 PLC 项目在开机时自动下载。在替换 8I76T400037.0P-000 之前,需确保 Automation Studio 中的 Hardware Configuration 版本与新模块硬件兼容。我见过现场工程师直接换上一块新模块,因为硬件 Revision 过新,PLC 频繁报错并拒绝升级固件,折腾半天才在软件里更新了硬件描述文件 (Hardware Upgrade Package)。
- 硬件跳线与母线安装规范:更换逆变模块前,❗ 拍照!拍照!拍照!重要的事说三遍。 仔细核对插拔式卡(如 8AC114.60-2)的安装槽位与 DIP 地址。安装母线铜排螺丝时必须使用扭矩扳手(按照原厂规范拧紧),如果螺丝松动会导致接触电阻变大,通电大电流运行时母线端子会直接烧熔。
- 编码器与动力线缆屏蔽接地:贝加莱伺服对电磁干扰非常敏感。电机动力线与编码器反馈线必须使用双层屏蔽线缆,且屏蔽层必须通过专用金属屏蔽卡箍 360° 大面积接地至机柜底板。如果现场接地不良,拆开包装虽然闻不到任何焦味,但通电后驱动器就会频繁报编码器信号丢失或位置超差。
- 直流母线与制动电阻容量预算:多轴共母线系统在快速减速时会产生剧烈的泵升电压。如果系统中增加了轴数或更换了更大惯量的电机,必须重新计算 8I76T400037.0P-000 所在母线段的制动电阻功率与母线电容容量,电源输出与吸收能力务必留出 20% 以上的功率余量,防止减速时报过压故障。
- 静电防护 (ESD):驱动器内部控制板与逻辑接口芯片绝缘层极薄。在冬天气候干燥时操作插拔式扩展卡或触摸背板端子,必须佩戴防静电手环,并在防静电垫上进行拿放。我亲眼见过工程师没戴手环直接伸手去拿驱动器扩展卡,静电击穿了内部通信芯片——几千美元的驱动器瞬间无法连网。